- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
ड्राई बैग निर्माण प्रक्रिया: सामग्री काटने से लेकर आरएफ वेल्डिंग तक
सीलॉक 27.12 मेगाहर्ट्ज रेडियो फ्रीक्वेंसी वेल्डिंग का उपयोग करके OEM और थोक खरीदारों के लिए ड्राई बैग बनाती है, और यह प्रक्रिया समझने लायक है क्योंकि यह बताती है कि एक ही कपड़े से बने दो बैग पूरी तरह से अलग-अलग प्रदर्शन क्यों करते हैं। सूखे बैग की वॉटरप्रूफिंग सामग्री के साथ नहीं खरीदी जाती है - यह उत्पादन लाइन पर बनाई जाती है, जिस समय सीम को वेल्ड किया जाता है। यह तकनीकी विवरण के साथ पूर्ण विनिर्माण अनुक्रम चलता है जो यह तय करता है कि सीम पकड़ में है या नहीं।
1. चरण एक: सामग्री का मंचन और कटाई
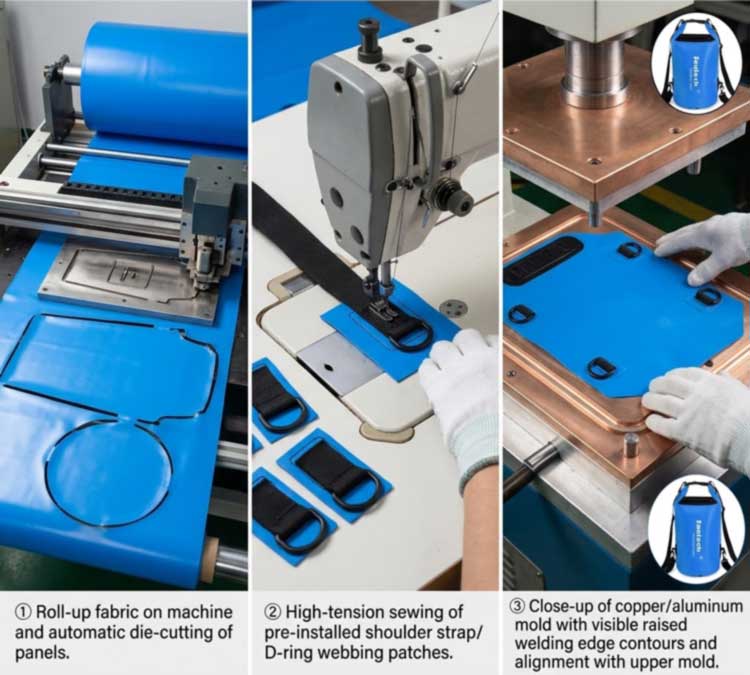
उत्पादन लेपित कपड़े के रोल से शुरू होता है -पीवीसी तिरपालयाटीपीयू-लेमिनेटेड नायलॉन- कुछ भी काटने से पहले मंचन और जाँच की जाती है। आने वाला निरीक्षण यहां मायने रखता है क्योंकि कोटिंग की असंगतता, सामग्री में नमी, और डाई लॉट के बीच भिन्नता सभी वेल्डिंग स्टेशन पर बाद में क्या होता है उसे प्रभावित करते हैं।
फिर पैनलों को स्वचालित कटिंग प्रेस द्वारा रोल से सटीक डिज़ाइन आयामों पर मुहर लगाई जाती है। कटिंग परिशुद्धता वह है जो बल्क रन को एक समान बनाए रखती है: स्पेक से कुछ मिलीमीटर का कटा हुआ पैनल वेल्डिंग डाई के नीचे सही ढंग से नहीं बैठेगा, और वेल्ड लाइन इसके साथ बहती है। यहीं पर सामग्री दक्षता भी निर्धारित की जाती है, क्योंकि पैनल नेस्टिंग यह निर्धारित करती है कि प्रत्येक रोल का कितना हिस्सा ऑफकट के बजाय उत्पाद बन जाता है।
2. स्टेज दो: लोड-बेयरिंग पार्ट्स की प्री-असेंबली
किसी भी चीज़ को सील करने से पहले, उच्च-तनाव औद्योगिक सिलाई लोड-असर तत्वों - कंधे के हार्नेस, डी-रिंग बद्धी पैच, बाहरी जेब और सुदृढीकरण पैनल - को फ्लैट पैनल पर जोड़ती है।
यहां क्रम जानबूझकर दिया गया है और यह उन विवरणों में से एक है जो एक उचित रूप से इंजीनियर किए गए बैग को सस्ते से अलग करता है: सिलाई होती हैपहलेवॉटरप्रूफ़ सील बन जाती है, इसलिए कोई भी सुई कभी भी तैयार वॉटरप्रूफ़ झिल्ली में प्रवेश नहीं करती है। जो कुछ भी बाद में सीलबंद बॉडी से जुड़ना चाहिए - डी-रिंग्स, मोल एंकर, वाल्व - त्वचा के माध्यम से सिलने के बजाय सुदृढीकरण पैच पर वेल्डेड किया जाता है।
3. चरण तीन: डाई सेटअप
प्रत्येक बैग ज्यामिति को अपनी स्वयं की टूलींग की आवश्यकता होती है। वेल्ड पैटर्न को एक कस्टम डाई में अनुवादित किया जाता है - आमतौर पर मशीनीकृत पीतल या एल्यूमीनियम - उभरे हुए किनारों के साथ जो वेल्डेड सीम के सटीक आकार को परिभाषित करते हैं। डाई को प्लेटन पर सेट किया जाता है और पैनल के साथ संरेखित किया जाता है।
डाई डिज़ाइन सीम को आकार देने से कहीं अधिक कार्य करता है। उभरी हुई किनारे की प्रोफाइल को एक आंसू-सील बनाने के लिए मशीनीकृत किया जा सकता है, जहां वेल्ड और ट्रिम एज एक ही ऑपरेशन में बनते हैं, और डाई की स्थिति सीधे परिणामों को प्रभावित करती है: एक डाई जिसने समतलता खो दी है या संदूषण उठाया है, असमान दबाव और ऊर्जा वितरण देता है, जो अन्यथा एक अच्छे सीम में एक कमजोर स्थान के रूप में दिखाई देता है। टूलींग क्षमता वह भी है जो किसी कारखाने को मौजूदा सांचों को फिर से भरने के बजाय एक नया आकार बनाने की अनुमति देती है - जिसका आधार हैकस्टम क्षमताएं और संरचनाएं.
4. चरण चार: आरएफ वेल्डिंग - सीम वास्तव में कैसे बनता है
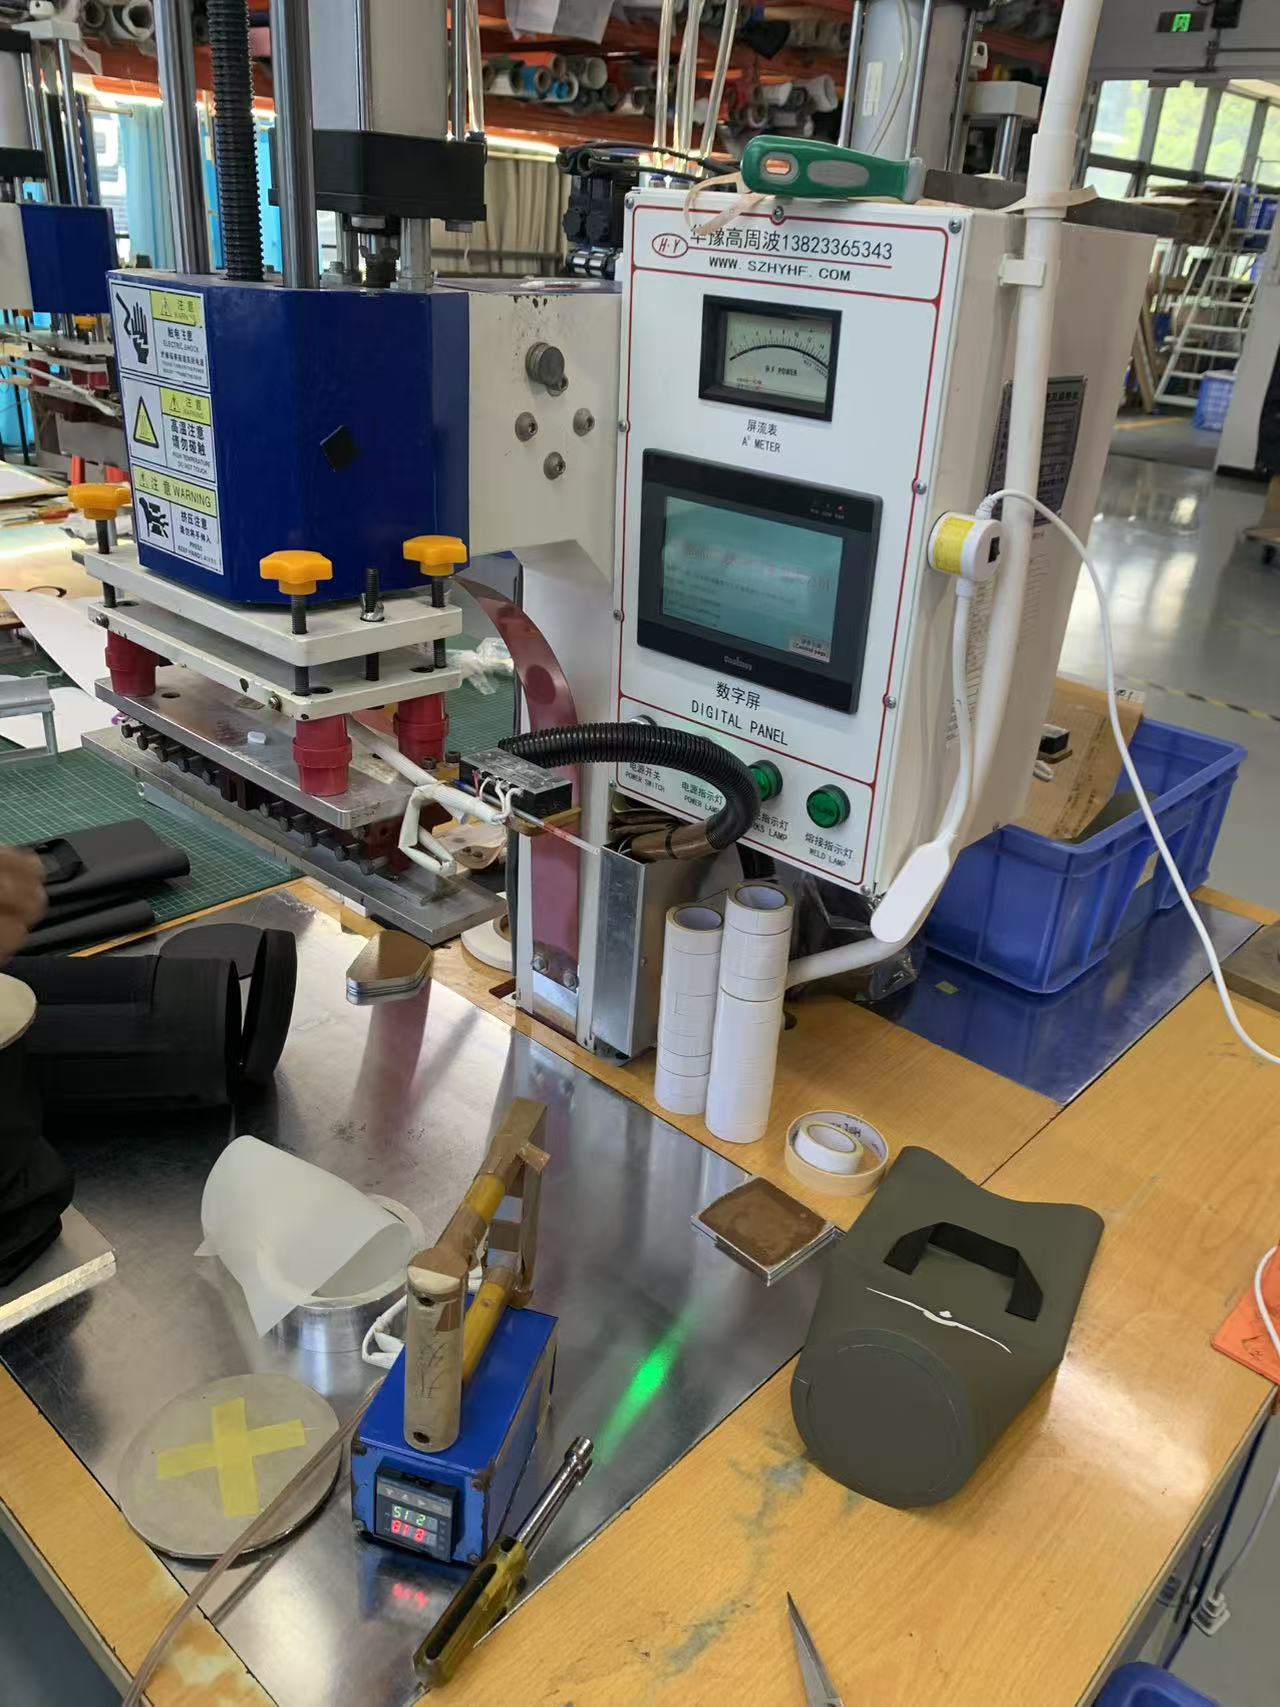
यह प्रक्रिया का मूल है. रेडियो फ़्रीक्वेंसी वेल्डिंग - जिसे उच्च-फ़्रीक्वेंसी या ढांकता हुआ वेल्डिंग भी कहा जाता है - बाहरी ताप स्रोत के बजाय विद्युत चुम्बकीय क्षेत्र का उपयोग करके थर्मोप्लास्टिक्स से जुड़ता है। अनुक्रम के चार चरण हैं:
- लोड हो रहा है.पैनलों को ऊपरी डाई और निचली प्लेटन के बीच रखा जाता है, डाई वेल्ड के आकार को परिभाषित करती है।
- दबाव।एक क्लैम्पिंग बल परतों को घनिष्ठ संपर्क में लाता है - इसके बिना, पिघला हुआ बहुलक एक एकल द्रव्यमान में फ्यूज नहीं हो सकता है।
- आरएफ सक्रियण.एक जनरेटर इलेक्ट्रोड पर 27.12 मेगाहर्ट्ज पर उच्च आवृत्ति ऊर्जा लागू करता है। प्रत्यावर्ती क्षेत्र सामग्री में ध्रुवीय अणुओं को तेजी से दोलन करता है, और आंतरिक आणविक घर्षण गर्मी उत्पन्न करता हैअंदरसामग्री को सतह से अंदर ले जाने के बजाय।
- दबाव में ठंडा होना.बिजली बंद हो जाती है लेकिन सीम जमने के दौरान क्लैम्पिंग जारी रहती है। बहुत जल्दी दबाव छोड़ना कमजोर वेल्ड के सबसे आम कारणों में से एक है।
क्योंकि गर्मी सामग्री के भीतर उत्पन्न होती है, दोनों परतें एक साथ संलयन तापमान तक पहुंचती हैं और बिना किसी चिपकने वाले, सॉल्वैंट्स या धागे के एक निरंतर द्रव्यमान में बंध जाती हैं। एक सही ढंग से निष्पादित आरएफ वेल्ड आम तौर पर मूल सामग्री जितना मजबूत होता है - और यही कारण है कि सीम ठीक से निर्मित सूखे बैग में कमजोर बिंदु नहीं है।
5. आरएफ वेल्डिंग क्यों, और यह क्या वेल्ड नहीं कर सकता
आरएफ वेल्डिंग केवल ध्रुवीय थर्मोप्लास्टिक्स पर काम करती है - ऐसी सामग्रियां जिनके अणु विद्युत चुम्बकीय क्षेत्र पर प्रतिक्रिया करते हैं। इसमें पीवीसी, पीयू और टीपीयू, टीपीयू-लेपित कपड़े, ईवीए, और पीईटी और नायलॉन के कुछ ग्रेड शामिल हैं। पॉलीइथाइलीन और पॉलीप्रोपाइलीन जैसे गैर-ध्रुवीय पॉलीओलेफ़िन आरएफ ऊर्जा को खराब रूप से अवशोषित करते हैं और आरएफ-प्रतिक्रियाशील कोटिंग्स या टाई परतों के बिना आरएफ वेल्ड नहीं किया जा सकता है; इसके बजाय उन्हें गर्म हवा, गर्म-वेज या आवेग विधियों की आवश्यकता होती है।
सामग्री पर निर्भरता एक विशिष्ट मुद्दा है, कोई मामूली बात नहीं: यह एक कारण है कि पीवीसी और टीपीयू ड्राई बैग श्रेणी पर हावी हैं। इन सामग्रियों के लिए, आरएफ गर्म हवा, गर्म पच्चर, या आवेग वेल्डिंग की तुलना में एक मजबूत सीम का उत्पादन करता है, यही कारण है कि यह उद्योगों में वायुरोधी और तरल-तंग उत्पादों के लिए मानक है - ट्रक कवर और इनफ्लैटेबल्स से लेकर मेडिकल तरल पदार्थ बैग तक, जहां एक हेमेटिक सील वैकल्पिक नहीं है।
6. वे पैरामीटर जो वेल्ड की गुणवत्ता तय करते हैं
एक वेल्ड चार सेटिंग्स का उत्पाद है, जिसे एक बार सेट करने और भूल जाने के बजाय प्रत्येक सामग्री और मोटाई के लिए मान्य किया जाता है:
| पैरामीटर | यह क्या नियंत्रित करता है | गलत होने पर विफलता मोड |
|---|---|---|
| आरएफ़ पावर | सील क्षेत्र में आंतरिक ताप की दर | बहुत कम: अधूरा संलयन. बहुत अधिक: जलना, पतला होना |
| निवास का समय | कितनी देर तक ऊर्जा लगाई जाती है | लघु: ठंडा वेल्ड। दीर्घ: भौतिक क्षरण |
| दबाव | परतों के बीच संपर्क की अंतरंगता | निम्न: रिक्तियाँ और चैनल। अत्यधिक: निचोड़ा हुआ और पतला, भंगुर सीवन |
| ठंड का समय | क्लैंप के नीचे जमना | जल्दी जारी: सीवन सेट होने से पहले ही अलग हो जाता है |
पैमाने के लिए एक संदर्भ बिंदु के रूप में, कुछ सेकंड के वेल्ड और शीतलन समय के साथ पतली पीवीसी फिल्म को सील करने से सील क्षेत्र पर लगभग कुछ सौ वाट लगते हैं - भारी तिरपाल और बहु-परत लैमिनेट्स को काफी अधिक की आवश्यकता होती है। कई सामग्री चर इन सेटिंग्स को बदलते हैं: पीवीसी में प्लास्टिसाइज़र स्तर, नमी की मात्रा, रंगद्रव्य और भराव, कपड़े की बुनाई, और फिल्म की मोटाई सभी सामग्री को ऊर्जा को अवशोषित करने के तरीके को बदल देती है। यही कारण है कि रंग परिवर्तन या नए कपड़े का बैच प्रक्रिया के लिए स्वचालित रूप से तटस्थ नहीं होता है, और वेल्ड को मानने के बजाय पुन: योग्य क्यों बनाया जाता है।
7. चरण पांच: कूलिंग, ट्रिमिंग और अंतिम असेंबली
वेल्डेड पैनल एक समर्पित शीतलन क्षेत्र में चले जाते हैं ताकि बंधन बिना विरूपण के सेट हो जाए, फिर बैग को फ्लैश से काट दिया जाता है और घुमा दिया जाता है। अंतिम असेंबली उन घटकों को फिट करती है जो उत्पाद को पूरा करते हैं: रोल-टॉप क्लोजर और बकल, ज़िपर जहां निर्दिष्ट हैं, पट्टियाँ, हैंडल, पर्ज वाल्व और पारदर्शी विंडो पैनल - जो स्वयं उसी निरंतर त्वचा के हिस्से के रूप में शरीर में वेल्डेड होते हैं। भार वहन करने वाला हार्डवेयर वेल्डेड सुदृढीकरण पैच से जुड़ा होता है, जिससे वॉटरप्रूफ झिल्ली में छेद नहीं होता है।
8. चरण छह: जहाज से पहले परीक्षण
वेल्डेड सीम को मानने के बजाय सत्यापित किया जाता है। रन स्टार्ट पर, यह पुष्टि करने के लिए नमूना वेल्ड पर छील परीक्षण खींचे जाते हैं कि पैरामीटर सेट पूर्ण संलयन का उत्पादन कर रहा है - विफलता मोड स्वयं नैदानिक है, क्योंकि एक सीम जो इंटरफ़ेस पर साफ-सुथरा छीलता है वह अपर्याप्त बॉन्डिंग को इंगित करता है, जबकि एक जो आधार सामग्री के माध्यम से फाड़ता है वह दिखाता है कि वेल्ड इसके चारों ओर के कपड़े से अधिक मजबूत है।
तैयार बैग फिर बताई गई IPX रेटिंग के अनुसार पूर्ण जल विसर्जन परीक्षण से गुजरते हैं, साथ ही एक प्रयोगशाला सूट में हैंडल और एंकर पर 1,500 से अधिक चक्रों का लोड परीक्षण, ज़िपर मॉडल पर 3,000 सील-जिपर चक्र, तन्यता और बंधन शक्ति, नमक स्प्रे, घर्षण प्रतिरोध, रंग स्थिरता और रंग अंतर शामिल होता है। प्रत्येक बैच तीन-चरण नियंत्रण चलाता है - आने वाले कपड़े और हार्डवेयर पर आईक्यूसी, वेल्ड और लाइन में प्रक्रियाओं पर आईपीक्यूसी, एक्यूएल नमूनाकरण के साथ ओक्यूसी, बैच विसर्जन परीक्षण और हस्ताक्षरित सोने-नमूना तुलना - एसजीएस या क्यूआईएमए निरीक्षण के साथ उपलब्ध है।प्रत्येक उत्पादन क्षेत्र में गुणवत्ता मानक लागू होते हैं.
9. वेल्डेड बीट्स को सिलना और टेप क्यों किया जाता है
एक सिला हुआ सीवन सुई को जलरोधी परत के माध्यम से हजारों बार धकेलता है, फिर छिद्रों को ढकने के लिए टेप पर निर्भर करता है। टेप लचीलेपन, उम्र, गर्मी और घर्षण के साथ ऊपर उठता है, और एक बार ऐसा होने पर, प्रत्येक सुई का छेद एक प्रवेश बिंदु होता है। वेल्डेड सीम में ढकने के लिए कोई छेद नहीं होता - लेपित परतें एक सामग्री में जुड़ जाती हैं। किसी भी बैग के लिए जिसे हल्की बारिश के बजाय विसर्जन से बचना चाहिए, यह निर्णायक अंतर है, और यही कारण है कि वेल्डेड निर्माण वास्तविक जलरोधी उत्पादों के लिए आधार रेखा है, भले ही चेहरे का कपड़ा कितना भी अच्छा क्यों न हो।
10. इस प्रक्रिया पर निर्मित उत्पाद
समान वेल्डेड प्रक्रिया पर निर्मित मॉडल, प्राथमिकता के बजाय प्रकार के आधार पर व्यवस्थित:
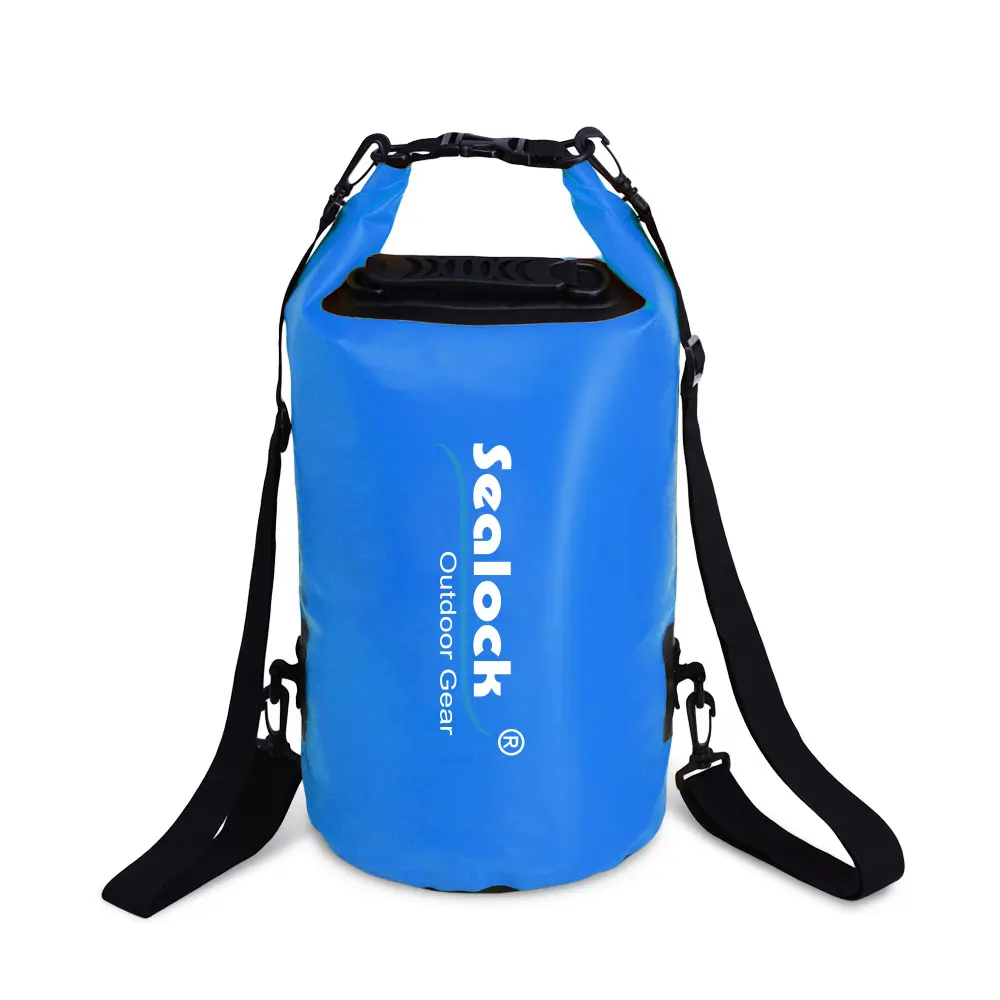
| छवि | नमूना | क्षमता | सामग्री | रेटिंग | उत्पाद पृष्ठ |
|---|---|---|---|---|---|
|
SL-D002 सूखा बैग | 5-63एल | 0.5 मिमी 500डी पीवीसी | IPX7 | देखना |

|
SL-E102 बैकपैक ड्राई बैग | 15/20एल | 500D पीवीसी, दोहरी सील | IPX7 | देखना |
|
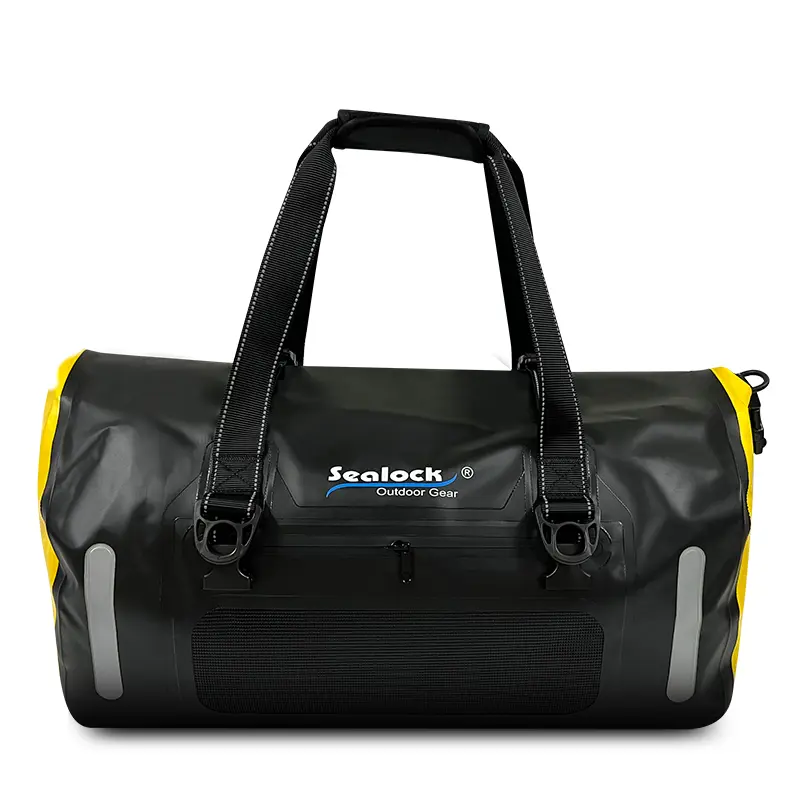
SL-K099 डफेल | 40 / 60L | 840डी टीपीयू | IPX7 | देखना |
|
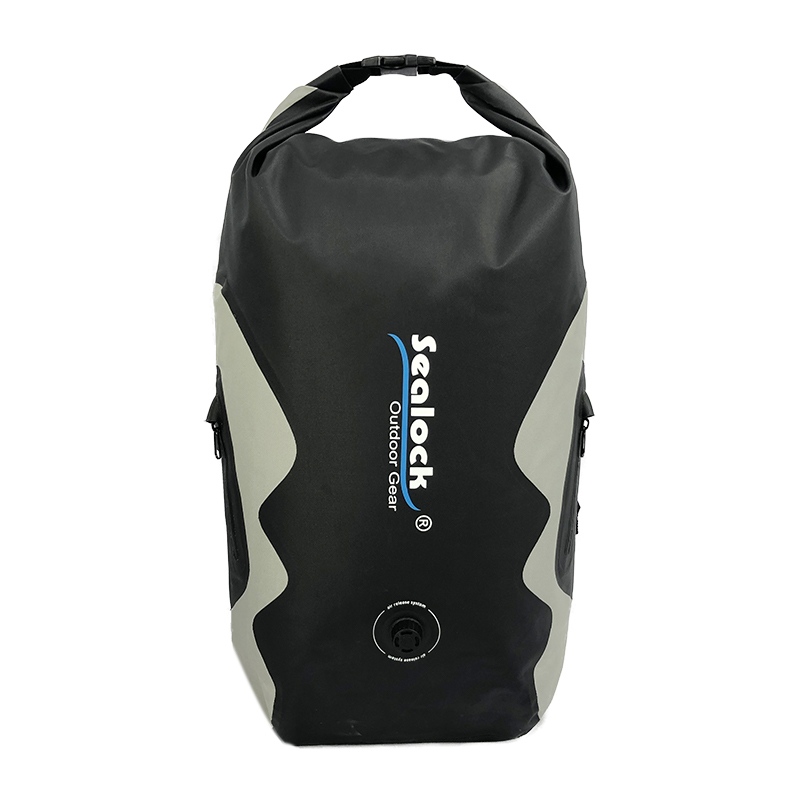
SL-E070 ड्राई बैकपैक | 25L | 420डी टीपीयू | IPX8 | देखना |
|
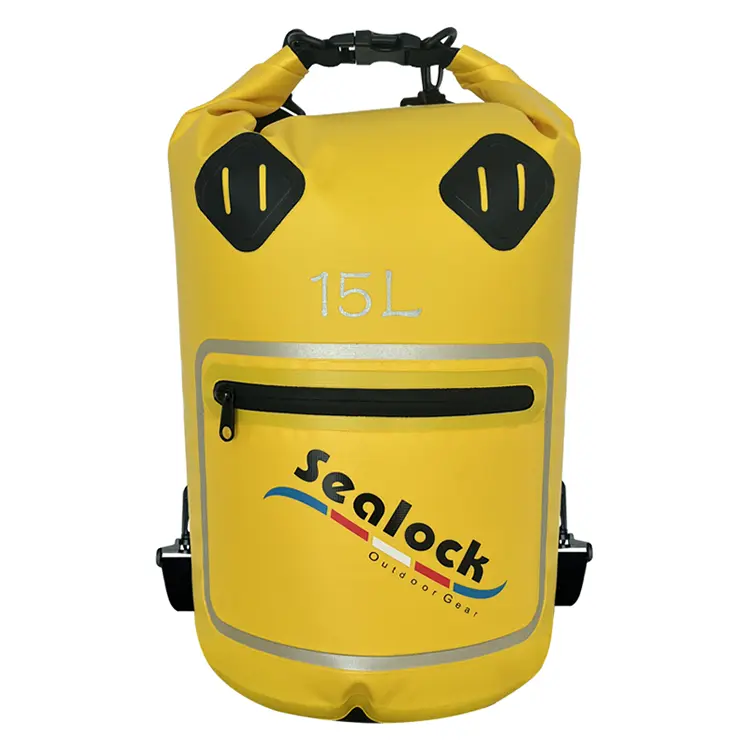
SL-D693 विंडो ड्राई बैग | 15/20एल | 500D पीवीसी + पीवीसी फिल्म | IPX7 | देखना |
|
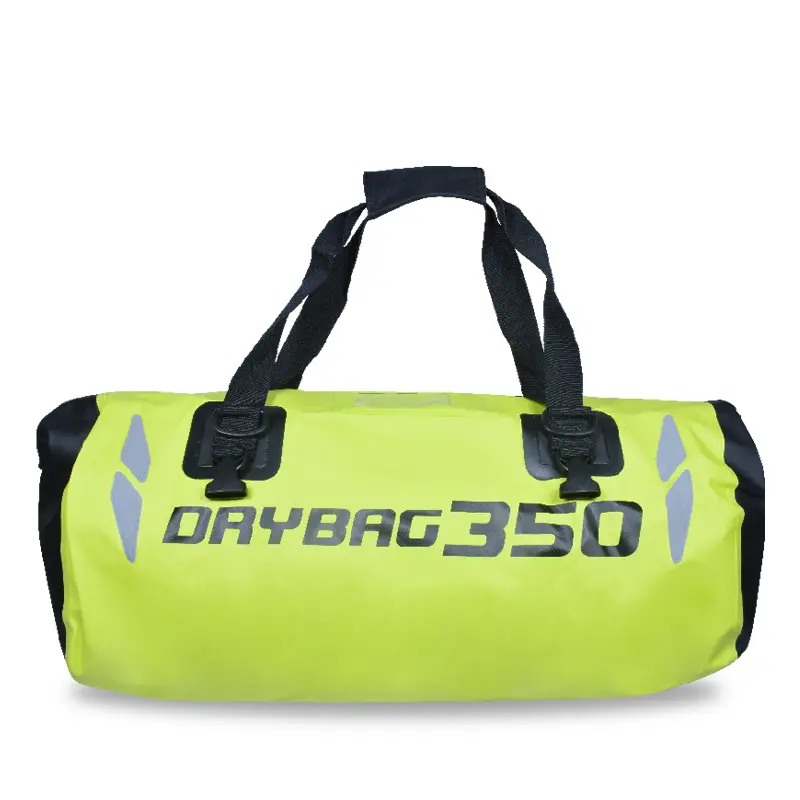
SL-C619 मोटरसाइकिल बैग | 35 / 50L | 500डी पीवीसी | IPX6 | देखना |
पूरी श्रेणियाँ नीचे बैठती हैंसूखे बैग, सूखा बैकपैक, औरडफ़ल्स. एक स्केच, नमूना, या लक्ष्य विशिष्टता से ग्राउंड-अप विकास समर्थित है - नई ज्यामिति का मतलब नई टूलींग है, जो बाधा के बजाय मानक विकास पथ का हिस्सा है। MOQ 300 पीसी, नमूने 7-15 दिनों में, थोक 30-45 दिनों में, डोंगगुआन, चीन या हो ची मिन्ह सिटी, वियतनाम से।
11. अक्सर पूछे जाने वाले प्रश्न
प्रश्न: मेरे पॉलीथीन या पॉलीप्रोपाइलीन बैग को आरएफ वेल्डेड क्यों नहीं किया जा सकता?
उत्तर: क्योंकि वे पॉलिमर गैर-ध्रुवीय होते हैं - उनके अणु विद्युत चुम्बकीय क्षेत्र पर बमुश्किल प्रतिक्रिया करते हैं, इसलिए लगभग कोई आंतरिक गर्मी उत्पन्न नहीं होती है। उन्हें आरएफ-प्रतिक्रियाशील कोटिंग्स या टाई परतों, या गर्म हवा या आवेग वेल्डिंग जैसी एक अलग विधि की आवश्यकता होती है। यह एक मुख्य कारण है कि पीवीसी और टीपीयू वेल्डेड वॉटरप्रूफ बैग पर हावी हैं।
प्रश्न: कपड़े की तुलना में वेल्डेड सीम कितना मजबूत होता है?
ए: सही ढंग से वेल्डेड, सीम आम तौर पर मूल सामग्री जितनी मजबूत या मजबूत होती है। छीलने के परीक्षण में, एक अच्छा वेल्ड इंटरफ़ेस पर अलग होने के बजाय बेस फैब्रिक को फाड़ देता है - यदि सीम सफाई से अलग हो जाता है, तो पैरामीटर गलत थे।
प्रश्न: हमने रंग बदल दिया और वेल्ड विफल होने लगे - ऐसा क्यों होगा?
ए: रंगद्रव्य और भराव बदलते हैं कि सामग्री आरएफ ऊर्जा को कैसे अवशोषित करती है, जैसे कि प्लास्टिसाइज़र स्तर, नमी सामग्री और मोटाई। एक नए रंग या कपड़े के बैच के लिए अलग शक्ति, स्थान या दबाव सेटिंग की आवश्यकता हो सकती है। वेल्ड को रन की शुरुआत में छील परीक्षणों के साथ फिर से योग्य बनाया जाना चाहिए, इस धारणा पर नहीं कि "समान सामग्री" का अर्थ "समान सेटिंग्स" है।
प्रश्न: क्या वाटरप्रूफ बैग पर टेप किया हुआ सीम कभी भी स्वीकार्य है?
उत्तर: हल्की बारिश से सुरक्षा के लिए यह काम कर सकता है, लेकिन विसर्जन के लिए नहीं। सिलाई से जलरोधी परत में हजारों बार छेद हो जाता है और उन छिद्रों को ढकने वाला टेप लचीलेपन, गर्मी और उम्र के कारण ऊपर उठ जाता है। यदि विनिर्देश सबमर्सिबल कहता है, तो इसे वेल्ड करना होगा।
प्रश्न: कस्टम बैग का आकार लागत और लीड समय क्यों जोड़ता है?
ए: प्रत्येक ज्यामिति को अपनी स्वयं की मशीनीकृत डाई की आवश्यकता होती है, जो एक बार की टूलींग लागत और नमूनाकरण शुरू होने से पहले एक लीड-टाइम कदम है। यही कारण है कि एक नया आकार मौजूदा मॉडल पर रंग परिवर्तन की तुलना में अधिक न्यूनतम रखता है।
प्रश्न: क्या विभिन्न सामग्रियों को एक दूसरे से वेल्ड किया जा सकता है?
ए: संगत ध्रुवीय सामग्री हो सकती है - पीवीसी तिरपाल बॉडी में वेल्डेड एक पारदर्शी पीवीसी फिल्म विंडो एक नियमित उदाहरण है। असमान पॉलिमर, या ध्रुवीय को गैर-ध्रुवीय सामग्री के साथ मिलाने से बंधन विफल हो जाते हैं, इसलिए नमूना चरण में सामग्री युग्मन की पुष्टि की जाती है।
प्रक्रिया पूर्वाभ्यास या नमूनों का अनुरोध करें
वेल्डिंग लाइन, वेल्ड परीक्षण डेटा, नमूने, या पूर्ण OEM/ODM प्रस्ताव के वीडियो वॉक के लिए,एक जांच प्रस्तुत करें. सीलॉक 24 घंटे के भीतर खरीद संबंधी पूछताछ का जवाब देता है।